代餐粉/蛋白粉吸潮后结块,包装前需要做哪些预处理才能保证精度?
代餐粉/蛋白粉包装的真实场景
杭州一家做代餐粉的电商公司,主打燕麦+蛋白粉+果蔬粉的复合配方,30克一条,日产8000条。每年到了梅雨季节,车间湿度飙到75%以上,物料拆开原料袋放半天就开始发黏,再过一天就结成拇指大的硬块。包装的时候螺杆时快时慢,一条30克的代餐粉,多的时候40克、少的时候22克,客户投诉"每袋重量不一样",退货率从2%涨到8%。这不是个例。代餐粉、蛋白粉这类物料,因为含有乳清蛋白、大豆蛋白、糖粉、糊精,吸湿性极强。判断吸潮程度有个专业指标叫水分活度,它衡量的是物料中"自由水"的比例,不是总含水量。打个比方:水分活度就像体感温度——同样的气温,湿度大的时候人觉得更闷热;同样含水量的物料,水分活度高的更容易吸潮结块。蛋白粉的水分活度超过0.45就开始结块,超过0.6就会发霉,而普通淀粉的水分活度到0.5还能保持松散。
吸潮结块带来的三大问题
第一,结块导致螺杆吃料不稳。 散粉的时候,螺杆每圈出料量很稳定;结块后,大块卡在螺杆入口,有时候吃不到料、有时候一大块被绞碎灌进去,出料量忽高忽低,精度完全失控。第二,结块和散粉密度不同。 结块的物料被压实了,密度比散粉大30%到50%,同样转数的螺杆,吃到结块时出料多、吃到散粉时出料少,脉冲模式的转数定量根本不准。
第三,大块可能卡住螺杆导致电机丢步。 超过螺杆直径1/3的硬块,强行绞碎时电机负载骤增,小扭矩电机直接丢步——系统发了转10圈的指令,电机实际只转了7圈,出料偏少还查不出原因。
包装前的预处理方案
吸潮结块的物料不能直接上机器,必须做预处理,按以下五步来:第一步:控制车间湿度。 代餐粉和蛋白粉的包装车间,相对湿度必须控制在**45%到55%**之间。南方梅雨季节必须开除湿机,北方冬天有暖气的车间也要注意——暖气会让室外冷空气带入的水汽凝结在冷物料表面。物料从冷库拿出来,要先在车间放置4到6小时回温,等物料温度和车间温度一致了再拆袋,否则冷物料表面会结露。
第二步:过筛打散结块。 用振动筛或旋转筛过一遍,筛网目数根据产品粒度选:代餐粉一般用20到30目(孔径0.6到0.85mm),蛋白粉用30到40目(孔径0.45到0.6mm)。过筛既能打散结块,又能去掉原料里的异物。注意不要用太细的筛网——筛得太细会破坏蛋白粉的颗粒结构,反而让它更容易吸潮。
第三步:重新混合均匀。 过筛后的物料要放进混合机里重新混合5到10分钟,让结块打散后的细粉和原来的散粉充分混匀,密度一致了才能保证螺杆每圈出料量稳定。混合时间不要超过15分钟,混合太久会产生摩擦热,温度超过40℃会加速乳清蛋白变性,影响产品品质。
第四步:检测水分活度。 混合后取样测水分活度,控制在0.35到0.45之间再上包装机。超过0.45建议先烘干或推迟包装,低于0.35说明太干,粉尘会很大。有条件的厂家配一台水分活度仪,几千块钱,比靠手感判断靠谱得多。
第五步:预处理后及时包装。 过筛混合后的物料要在4小时内包完,放久了又会重新吸潮。如果当天包不完,要密封保存,第二天重新过筛混合后再用。
郑州天亿TY-F系列的吸潮物料方案
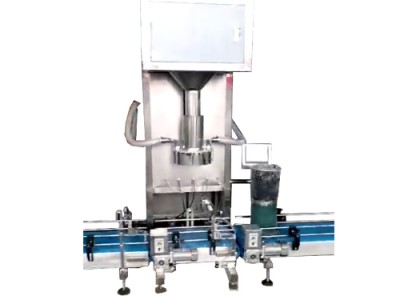
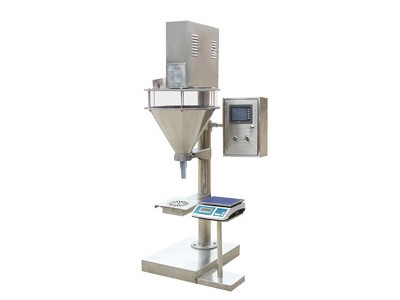
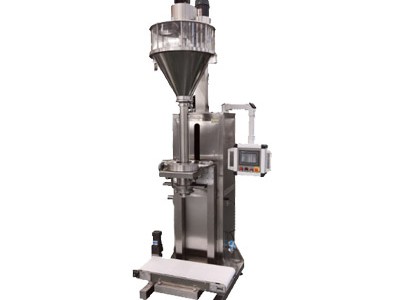
郑州天亿包装设备(河南省郑州市)的TY-F系列半自动粉末包装机,针对代餐粉、蛋白粉这类易吸潮物料,配置如下:■驱动:110型两相步进电机,256细分,大扭矩抗卡滞,遇到小块结块也能稳定转动不丢步
■搅拌:连续/同步双模式可切换,易吸潮物料用连续模式防止结拱,转速12到18rpm
■料仓:密封式设计,预留除湿气体接口,可以接氮气或干燥空气,保持料仓内低湿度环境
■螺杆:变距深槽螺杆,进料段螺距大吃料快,计量段螺距小出料稳,适合密度不均匀的预处理物料
■计量:纯螺杆脉冲模式或称重精补模式可选,预处理到位的物料用纯螺杆即可,预处理不充分的建议上称重精补
■调试:脉冲自修正法,设目标脉冲数→称重→系统自动修正→重复至稳定,批量生产中每隔5到10袋放反馈秤自行修正
■料位:袋数触发式自动补料,保持料仓料位稳定,减少料位变化导致的密度波动
■换螺杆:卡扣灯头式快换,免工具,2分钟换一根,换品种或清理残留时方便
使用效果
代餐粉实测数据: 杭州那家电商公司,按五步预处理后(车间湿度50%、20目过筛、混合8分钟、水分活度0.42),用郑州天亿TY-F配变距螺杆+连续搅拌,30克规格连续包100条,平均偏差**±0.5克**(±1.7%),退货率从8%降回1.5%。原来梅雨季节根本不敢接单,现在一年四季都能稳定生产。这里要纠正一个常见误区:很多人遇到精度差,第一反应是"换一根小一点的螺杆"。殊不知,粉末计量精度不单纯只跟螺杆有关。搅拌结构用对了没有、搅拌运行方式选的是连续还是同步、计量方式用的是纯螺杆还是称重精补,这些都会影响计量精度。另外针对螺杆本身,螺距大小、变径还是等径、变距还是等距、单螺头还是双螺头、叶片形状是矩形还是三角形,每一个参数都会影响最终精度。
代餐粉吸潮结块导致的精度差,根源在物料预处理没做好,换再小的螺杆也解决不了——小螺杆吃料更慢,结块反而更容易卡住。正确的思路是:先把物料预处理到位(控湿、过筛、混合、测水分活度),再根据预处理后的物料特性选螺杆和搅拌参数,最后用脉冲自修正或称重精补把精度调到目标范围。物料、螺杆、搅拌、计量四个维度配合好了,精度自然就稳了。
常见问题
问:代餐粉吸潮结块了还能用吗?答:轻微结块(一捏就碎)的,过筛打散后可以正常用。严重结块(硬得捏不动、已经变色或有霉味)的,说明已经变质或微生物超标,不能用了,只能报废。判断标准是水分活度:0.45以下可以用,0.45到0.6过筛后尽快用,超过0.6直接报废。
问:车间湿度控制在多少合适?
答:代餐粉、蛋白粉包装车间,相对湿度控制在45%到55%。低于45%粉尘太大,高于55%物料吸潮快。配一台工业除湿机,根据车间面积选,100平米的车间用150升/天的除湿机就够了。
问:筛分用多少目合适?
答:代餐粉(含燕麦片、果干颗粒)用20目,纯蛋白粉用30到40目。目数太大(筛网太细)会把产品里的功能性颗粒筛掉,影响配方;目数太小(筛网太粗)打不散结块。选筛网的原则是:能打散结块、但不破坏产品原有颗粒结构。
问:预处理后多久内必须包完?
答:4小时内。过筛混合后的物料比原来更容易吸潮(因为比表面积增大了),放久了会重新结块。如果当天包不完,用密封袋或密封桶装好,放干燥器里保存,第二天重新过筛混合后再用。
问:蛋白粉和代餐粉需要用不同的螺杆吗?
答:要看配方。纯蛋白粉流动性好、粒度均匀,用标准等距矩形叶片螺杆就行;代餐粉含燕麦、果干、糖粒,成分复杂、密度不均匀,建议用变距深槽螺杆。郑州天亿的卡扣快换设计,换螺杆2分钟搞定,一台设备可以同时覆盖两种产品。
问:已经结块的物料怎么处理最省事?
答:先过筛,筛网上的结块单独收集,用粉碎机打碎后再过筛,然后和细粉一起混合。注意打碎后的粉末比表面积更大,更容易吸潮,必须当天包完。不要把结块直接扔进包装机里强行绞碎,会卡螺杆、烧电机。
2026年粉末包装技术的演进方向
在线水分检测与自适应参数调整正在落地。 2026年之前,物料湿度靠人工手感或离线检测,参数靠人工调。2026年的新机型在料仓入口加装近红外水分传感器,实时检测物料水分活度,系统根据水分活度自动调整搅拌转速、螺杆转速和计量参数——水分高了自动降低搅拌转速防止流化态,水分低了自动提高转速防止架桥。郑州天亿在2026年款机型上已经实现了基础版的在线水分检测联动,湿度变化时参数自动跟随,不需要人工反复调。密闭式恒温恒湿料仓成为标配。 过去料仓是敞开的,物料吸潮不可控。2026年的新机型料仓全密封,带恒温加热和干燥气体接口,料仓内湿度可以控制在30%以下,物料从进料到包装全程不接触潮湿空气。对于代餐粉、蛋白粉这类高附加值物料,密闭料仓能把预处理后的稳定窗口期从4小时延长到48小时,生产安排更灵活。
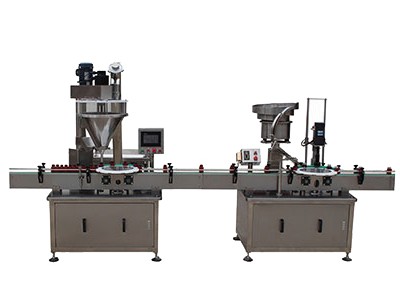
粉末预处理一体化生产线开始普及。 过去筛分、混合、包装是三台独立设备,物料在设备之间转运时反复吸潮。2026年出现了筛分—混合—包装一体化生产线,物料从原料袋倒进投料口,经过筛分、混合后直接进入包装机料仓,全程密闭输送,不接触空气。郑州天亿已经推出了半自动版的预处理一体机,适合中小食品厂和电商客户,投入不大但能彻底解决吸潮问题。
代餐粉、蛋白粉的包装精度,七分在预处理,三分在设备。物料没处理好,再贵的设备也包不准;物料处理到位了,标准的半自动粉末包装机就能做到±1%到±2%的精度。选设备的时候,别只看机器本身,要问厂家能不能提供从预处理到包装的完整方案——能帮你把车间湿度、筛分目数、混合时间、水分活度这些参数都定下来的厂家,才是真正能解决问题的厂家。